

Ջերմաստիճանի վերահսկում վազքի ընթացքումPOY (մասնակի կողմնորոշված մանվածք) արտադրության գործընթացԿարևոր է մանվածքի ցանկալի որակը և հատկությունները ապահովելու համար: Ջերմաստիճանի կարգավորման կոնկրետ մեթոդները կարող են տարբեր լինել՝ կախված օգտագործվող սարքավորումներից և գործընթացներից, բայց ահա մի քանի ընդհանուր ուղեցույցներ.
Նախապես տաքացրեք հումքըԷքստրուզիայի գործընթացին անցնելուց առաջ հումքը, որը սովորաբար պոլիեսթերային չիպսեր են, պետք է նախապես տաքացվի մինչև որոշակի ջերմաստիճան։ Սա սովորաբար արվում է բունկերում կամ նախնական տաքացման խցիկում։ Հետևեք արտադրողի առաջարկություններին համապատասխան նախնական տաքացման ջերմաստիճանի համար։
Էքստրուզիայի գործընթացԷքստրուզիայի գործընթացը ներառում է նախապես տաքացված պոլիեսթերային չիպսերի հալեցումը և դրանց մանող մետաղալարերի միջով արտամղումը՝ թելիկներ առաջացնելու համար: Էքստրուզիայի ընթացքում ջերմաստիճանը կարգավորելու համար հաշվի առեք հետևյալը.
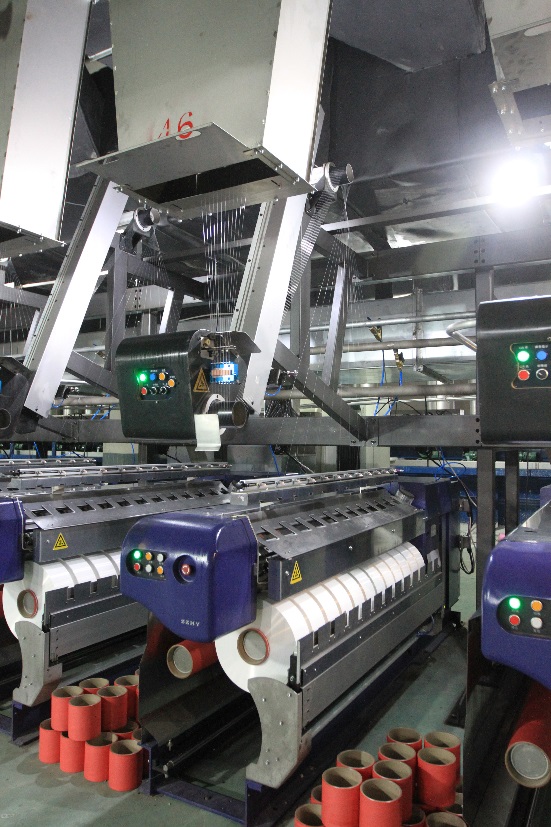
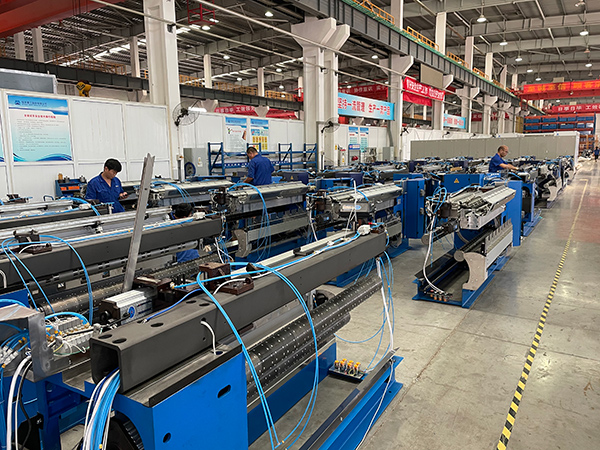
a.Տուփի ջերմաստիճանը՝Էքստրուդերի տակառը ունի մի քանի տաքացման գոտիներ, որոնցից յուրաքանչյուրն ունի իր ջերմաստիճանի կարգավորիչը։ Կարգավորեք այս գոտիների ջերմաստիճանի կարգավորումները՝ հիմնվելով մշակվող պոլիեսթերային չիպսերի կոնկրետ պահանջների վրա։ Սովորաբար, ջերմաստիճանը աստիճանաբար բարձրանում է սնուցման գոտուց մինչև չափման գոտի։
b. Սփինեմետրի ջերմաստիճանը՝Մանող թելը, որը պարունակում է փոքրիկ անցքեր, որոնց միջով արտամղվում է հալված պոլիեսթերը, պետք է պահպանվի որոշակի ջերմաստիճանի վրա: Այս ջերմաստիճանը կարևոր է թելիկի ցանկալի տրամագծին և հատկություններին հասնելու համար: Մանող թելի խորհուրդ տրվող ջերմաստիճանի վերաբերյալ տեղեկությունների համար դիմեք սարքավորումների արտադրողի ուղեցույցներին:
Հանգստացում:Էքստրուզիայից հետո թելիկները ենթարկվում են կարծրացման՝ դրանք կարծրացնելու համար: Այս գործընթացը սովորաբար ներառում է թելիկների անցկացումը սառեցնող միջավայրի, օրինակ՝ օդի կամ ջրի միջով: Հանգստացնող միջավայրի ջերմաստիճանը պետք է ուշադիր վերահսկվի՝ պատշաճ կարծրացումն ապահովելու և թելիկների կպչունության կամ դեֆորմացիաների նման անցանկալի ազդեցությունները կանխելու համար:
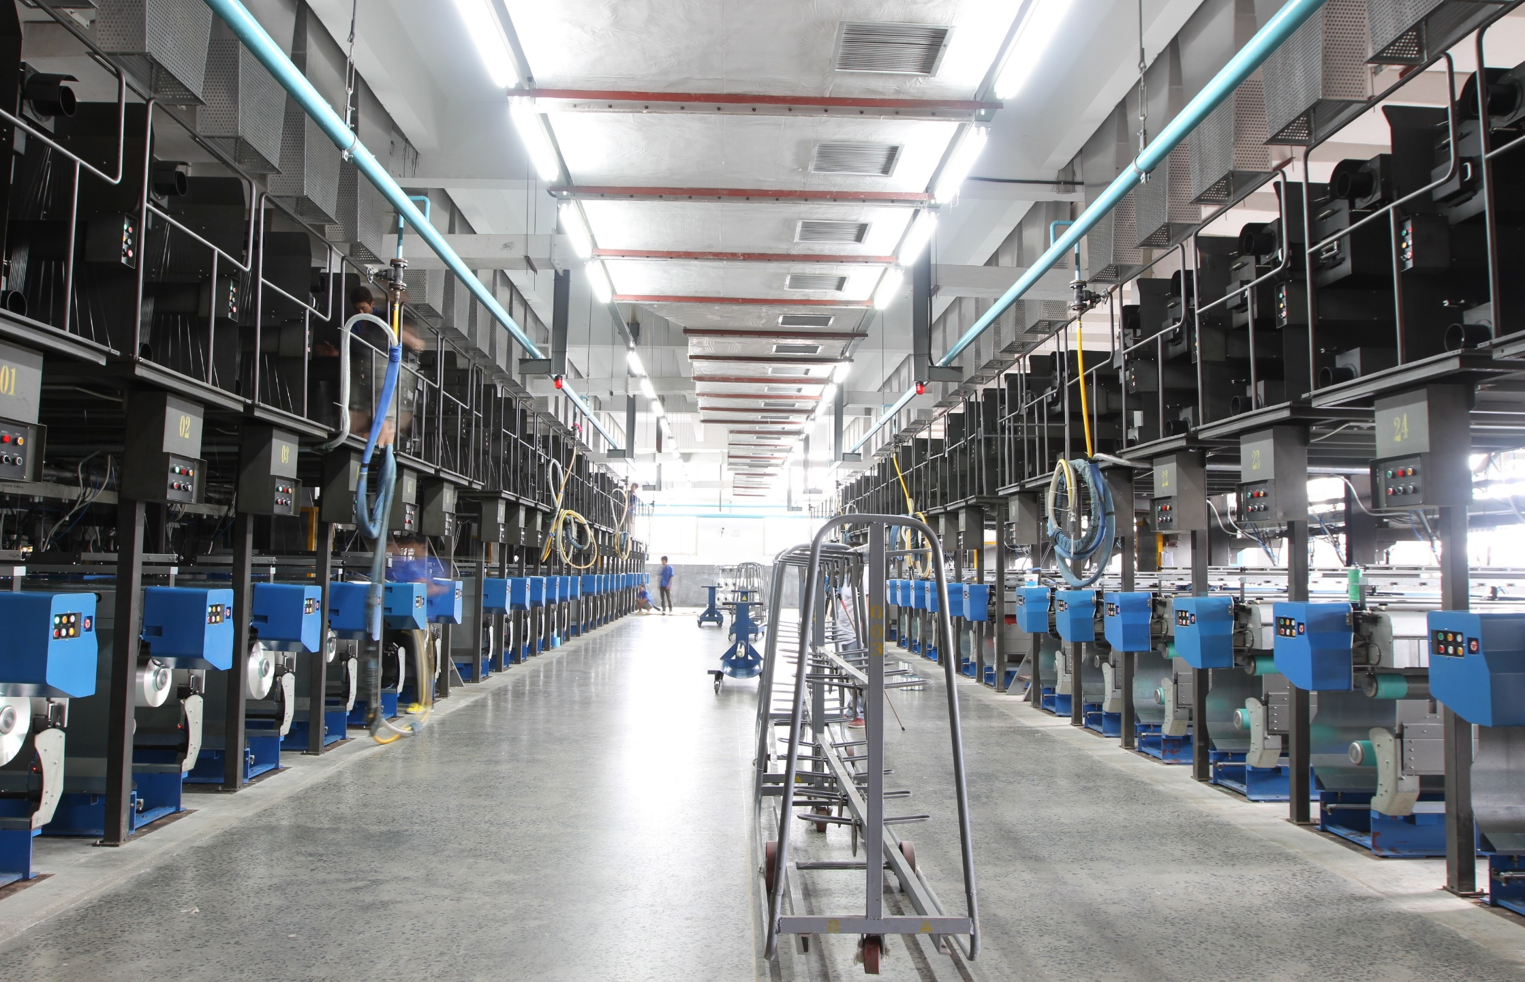
Նկարչություն/ձգումԹելերի ձգումը կամ քաշումը կարևոր քայլ է պոլիմերային շղթաները կողմնորոշելու և թելին ցանկալի հատկություններ հաղորդելու համար: Այս գործընթացի ընթացքում անհրաժեշտ է վերահսկել ջերմաստիճանը՝ կողմնորոշման ցանկալի մակարդակին հասնելու համար: Բարձր ջերմաստիճանները նպաստում են ավելի լավ ձգմանը, սակայն չափազանց բարձր ջերմաստիճանները կարող են հանգեցնել թելերի քայքայման: Քաշման ջերմաստիճանը կախված է մշակվող կոնկրետ պոլիմերից և դրա հատկություններից: Հետևեք արտադրողի առաջարկություններին կամ անցկացրեք փորձարկումներ՝ օպտիմալ քաշման ջերմաստիճանը որոշելու համար:
Մղում:Թրծումը ձգված թելի վրա կատարվող ջերմային մշակման գործընթաց է՝ ներքին լարվածությունները թեթևացնելու և դրա կայունությունը բարելավելու համար: Թրծման ջերմաստիճանը և տևողությունը կարող են տարբեր լինել՝ կախված թելի կոնկրետ պահանջներից: Հետևեք արտադրողի կողմից տրամադրված առաջարկվող թրծման պարամետրերին կամ անցկացրեք փորձարկումներ՝ օպտիմալ պայմանները որոշելու համար:
ՓաթաթումՓաթաթման ընթացքում թելն ավելի է սառեցվում՝ իր ձևը և հատկությունները պահպանելու համար: Փաթաթման գործընթացը կարող է ներառել թելի անցկացումը սառեցման խցիկով կամ սառը օդի կամ ջրի շիթերի միջոցով: Այս փուլում վերահսկեք ջերմաստիճանը՝ ջերմության հետ կապված ցանկացած խնդիր կամ թելի դեֆորմացիա կանխելու համար:
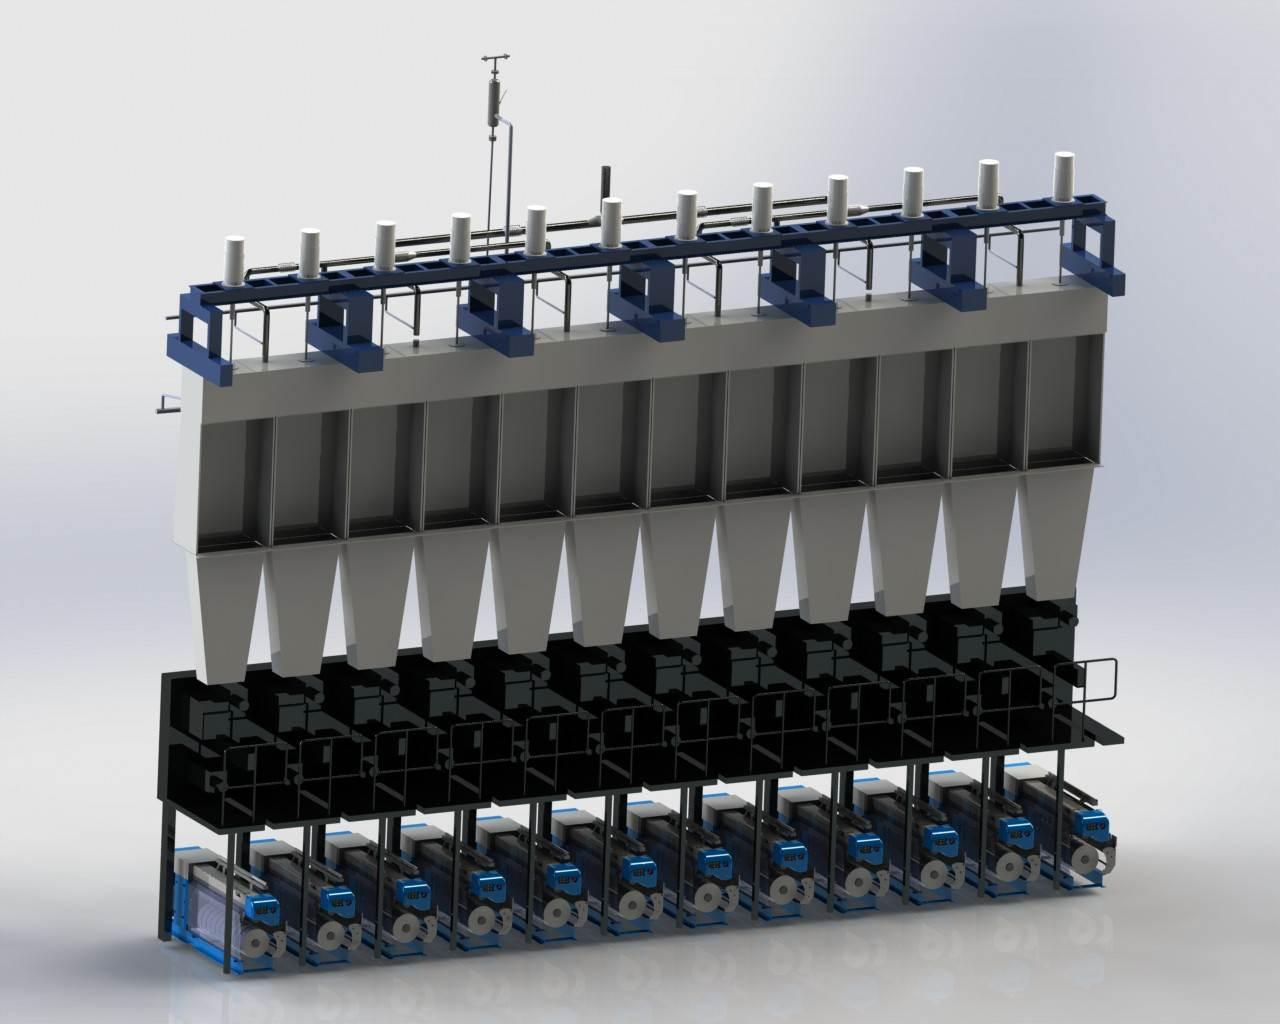
Հիշե՛ք, որ ջերմաստիճանի կարգավորման կոնկրետ պարամետրերը կարող են տարբեր լինել՝ կախված ձեր POY արտադրական գծում օգտագործվող սարքավորումներից և գործընթացներից: Կարևոր է խորհրդակցել սարքավորումների արտադրողի ուղեցույցների հետ, անցկացնել փորձարկումներ և օպտիմալացնել ջերմաստիճանի կարգավորումները՝ հիմնվելով ցանկալի թելի հատկությունների և որակի պահանջների վրա:
Հրապարակման ժամանակը. Մայիսի 29-2023